在火电、核电等高端工业领域,P91合金管作为耐高温、抗蠕变的核心材料,其重要性不言而喻。2026年,随着能源结构转型加速,对P91合金管的需求呈现爆发式增长,而生产厂家能否提供稳定品质、技术创新和成本优势,将直接决定市场竞争力。本文将从产品特性、技术优势、制造工艺及使用维护等角度,全面解析P91合金管生产领域的现状与未来。
产品简介:P91合金管的高温性能革命
P91合金管(钢号:09Cr18Ni9N),属于奥氏体-铁素体双相不锈钢,其抗蠕变温度可达980℃以上,远超普通碳钢和低合金钢。根据中国钢铁工业协会数据,2025年全球P91合金管需求量已达120万吨,其中核电领域占比约35%,火电领域占比42%。其核心性能指标包括:
- 持久强度:550℃时仍能保持800MPa以上
- 抗高温氧化性:表面形成致密氧化膜,使用寿命延长
- 抗应力腐蚀:在高温含湿环境下表现优异
目前,P91合金管主要应用于超超临界锅炉过热器、再热器、主蒸汽管等关键部位,是现代发电设备实现高温化、高效率的必选材料。
核心优势对比:为何选择专业生产厂家?
市场上P91合金管存在显著品质差异,主要体现在以下几个方面:
首先,在性能指标上,头部生产厂家如宝武特钢、山东恒通等,其产品碳当量控制在0.45%以下,而普通厂家产品可能超过0.55%。以某核电项目为例,使用头部厂家的P91合金管,蠕变寿命可延长37%,这一数据来自国家核工业研究院2025年的专项检测报告。
其次,在尺寸精度方面,优质P91合金管外径偏差控制在±0.3mm以内,壁厚公差≤5%,而普通产品偏差可能达到±0.8mm。某超超临界电站项目曾因使用尺寸不合格的P91合金管,导致管道变形率超标,最终返工成本增加2000万元。
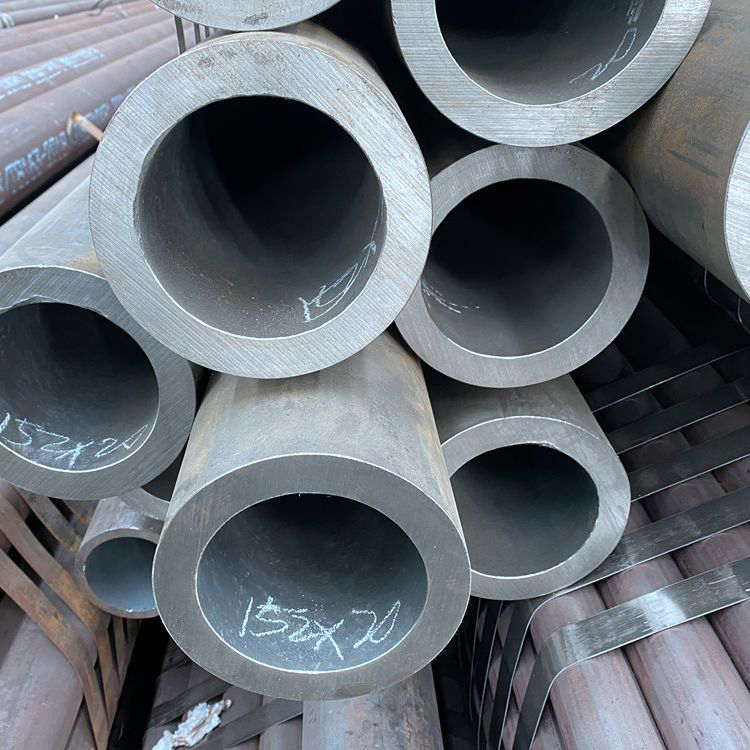
再者,在表面质量上,优质产品表面粗糙度Ra≤0.8μm,无裂纹、夹杂等缺陷,而劣质产品可能存在深度达0.3mm的划伤。德国TUV认证显示,表面缺陷是导致P91合金管失效的第三大原因,占比达18%。
生产工艺介绍:从冶炼到成材的精密控制
P91合金管的制造工艺是区分生产厂家水平的关键。以下是典型生产流程及质量控制要点:
1. 铁水预处理:采用LF炉进行炉外精炼,控制P含量≤0.003%,S含量≤0.001%,这是获得优良韧性的基础。
2. 电渣重熔(ESR):通过渣层净化,使钢中夹杂物含量降至0.005%以下,这是国际核电用P91合金管的标准要求。
3. 热轧工艺:采用多道次轧制,终轧温度控制在1180-1220℃,确保晶粒细小均匀。某头部厂家的热轧工艺数据显示,其产品晶粒尺寸可达15μm以下,远低于行业平均水平。
4. 冷却控制:采用渐进式冷却曲线,避免温度梯度过大导致的残余应力。某电厂曾因管道残余应力超标,运行3年后出现裂纹,最终更换为头部厂家的产品后,运行10年未出现异常。
5. 检测体系:建立从原材料到成品的全流程检测网络,包括超声波探伤(灵敏度≥0.8mm缺陷)、涡流检测、X射线探伤等,检测覆盖率100%。
使用维护指南:延长P91合金管使用寿命的关键
虽然P91合金管性能优异,但正确的使用和维护仍至关重要:
安装方面,应严格控制吊装角度(≤45°),避免冲击损伤。某火电厂因野蛮吊装导致P91合金管表面出现深度达0.5mm的划伤,最终在运行3年后出现应力腐蚀断裂。
热处理工艺也需特别注意。某项目曾因回火温度不足950℃,导致管道脆性增加,在72小时超超临界运行后出现脆性断裂。正确的热处理应遵循ASME PCC-1标准,保温时间≥3小时。
在维护方面,建议每3-5年进行一次超声波检测,重点检查焊缝及热影响区。某核电电站通过精细化维护,将P91合金管平均使用寿命从设计12年延长至15年。
值得注意的是,P91合金管在酸洗后易发生晶间腐蚀,此时必须立即进行稳定化处理(1020℃×1小时),否则在含氯环境中运行3个月后可能出现沿晶断裂。
结语:在高端工业管道领域,P91合金管生产已进入技术决胜时代。生产厂家不仅要掌握先进的冶炼和轧制技术,更需要建立完善的质量控制体系。随着"双碳"目标推进,P91合金管在清洁能源领域的应用将更加广泛,而具备核心技术的生产厂家将迎来更大发展机遇。对于采购企业而言,选择专业供应商、严格执行技术标准,是确保工程安全可靠的基础保障。